What are you looking for?
ВИНАМОЛД
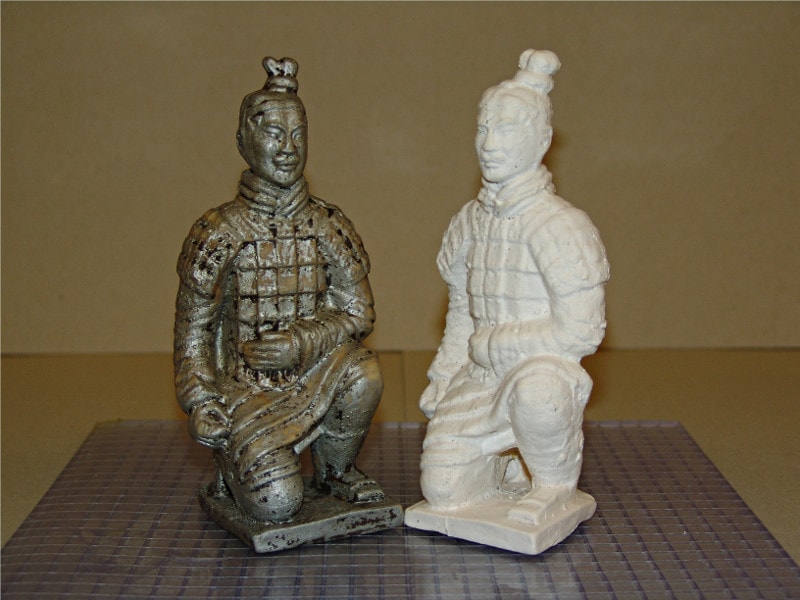

| Экономичность |

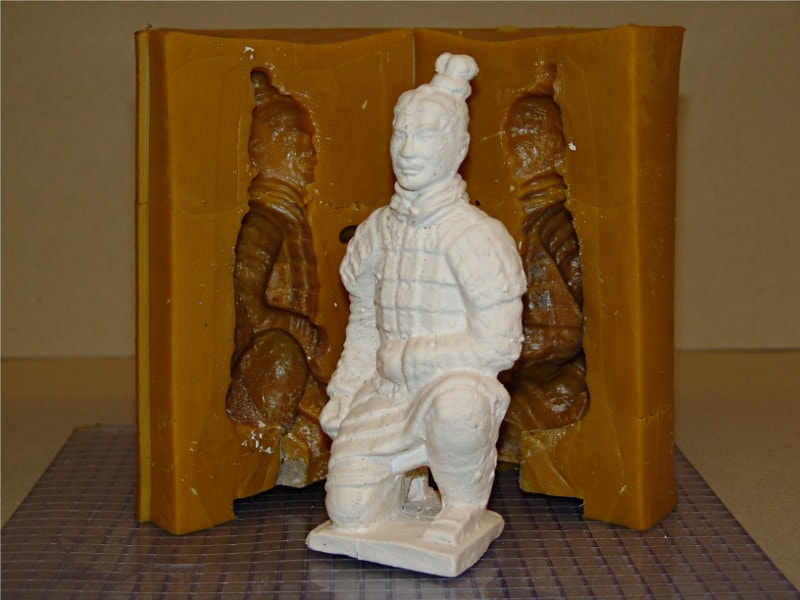
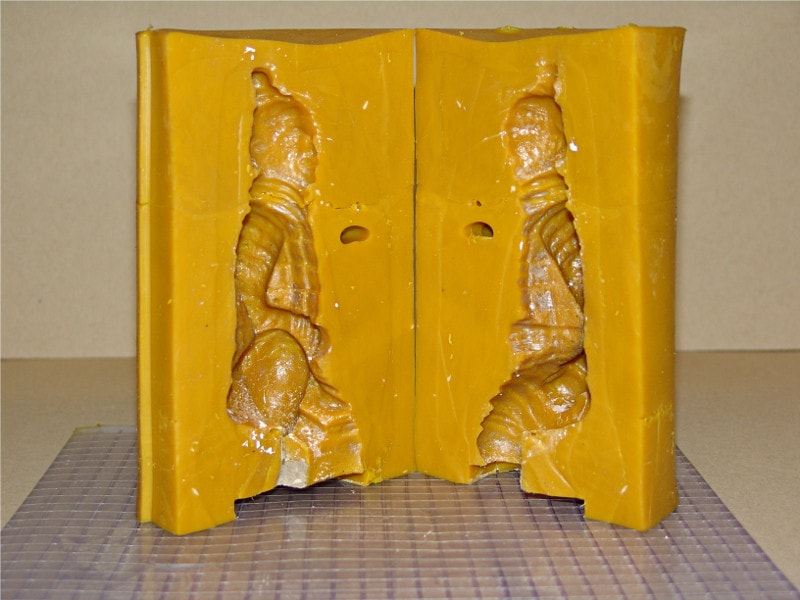
| Детальное воспроизведение |

| Регулируемая гибкость и устойчивость к деформации |

| Возможность многократного использования (более 50 раз) |

| Идеально подходит для пресс-форм малого и большого размера (до нескольких метров) |
Формат
Vinamold® доступен в 5 вариантах (красный, натуральный, белый, синий, желтый) для лучшего воспроизведения, большей устойчивости к деформации и долговечности.
Размер: мешки по 12,5 или 25 кг"
Красный цвет используется для воспроизведения изображений с высокой детализацией.
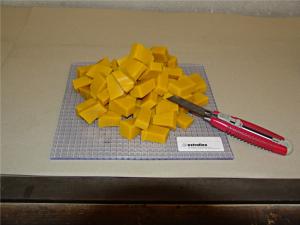
Желтый цвет для репродукций большого формата
Белый цвет для многократного использования
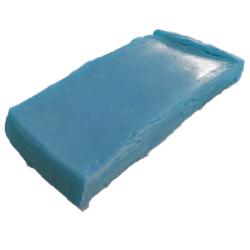
Синий — лучший компромисс со всеми функциями.
О Vinamold
Vinamold® - это термоплавкий компаунд, который представляет собой легкоплавкие композиции, используемые для изготовления гибких форм. Это экономичная альтернатива силиконовой резине, полиуретану и каучуковому латексу для литья бетона, гипса, полиэфирных смол.
Vinamold® - это признанное имя в отрасли благодаря непревзойденному качеству и универсальности. Уже более 30 лет клиенты знают и доверяют этому бренду, предлагающему экономичные материалы для создания различных изделий (например, штукатурки, изделий из восстановленного камня, полиэстера, ламината из стекловолокна...).
Термоплавкий ПВХ-компаунд, тщательно разработанный для создания гибких форм.
Applications
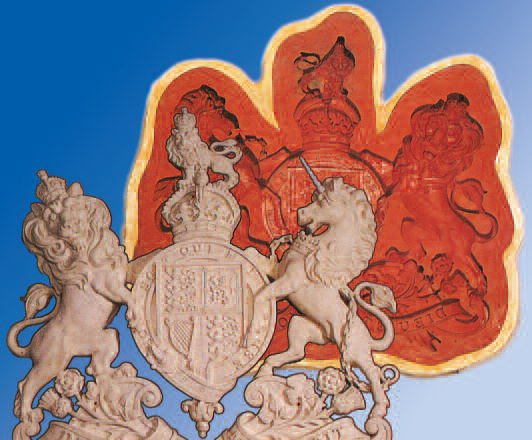
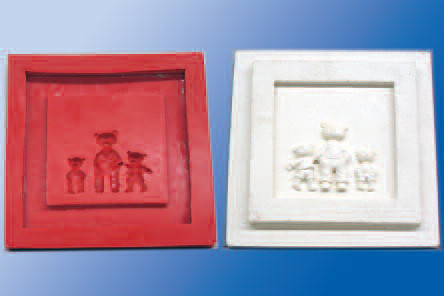
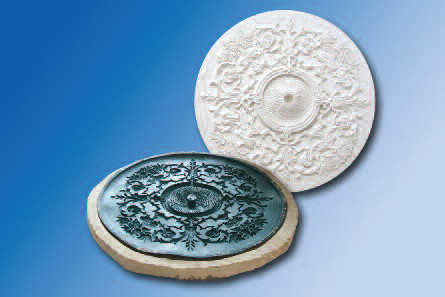
Почему стоит использовать Vinamold®?
Термоплавкий компаунд на основе виниловых смол для изготовления гибких форм. Подходит для литья полиэфирных, гипсовых, эпоксидных и фенолформальдегидных смол. Винамолд эластичен, плавится при температуре 150-170°C и разливается при температуре 140-150°C. Формы водонепроницаемы, химически устойчивы и не подвержены влиянию климата. Они позволяют запечатлеть мельчайшие детали и обеспечиваю возможность многократной отливки до повторного плавления и использования.
Типичные области применения:
- Декоративно-прикладное искусство
- Дизайн интерьеров
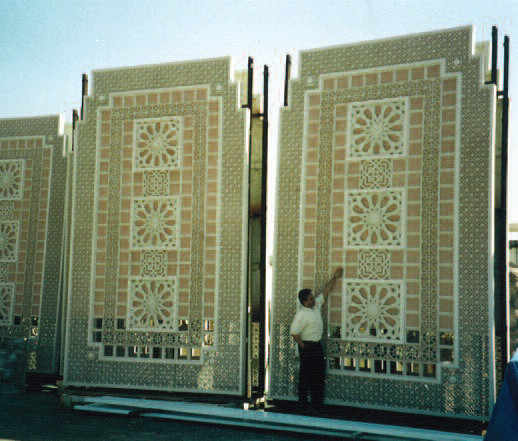
- Литье детализированных предметов
- Декоративные элементы
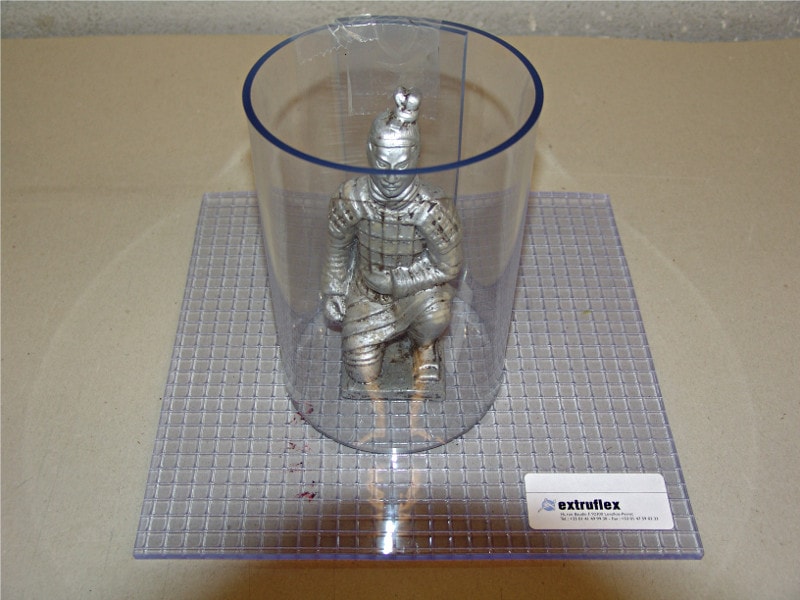
- Создание точных копий
- Трехмерные модели
Какой цвет лучше всего подходит для моего применения?
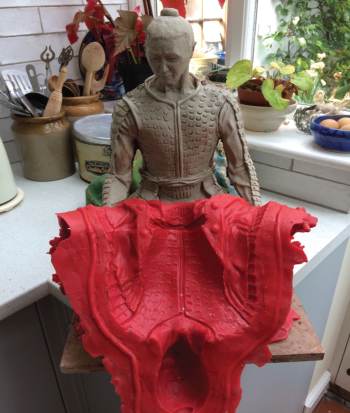
- Красный Vinamold: Самые мягкие материалы, позволяющие воспроизводить детали и предметы с высокой детализацией. Идеально подходит для высокоточного воспроизведения деталей декоративно-прикладного искусства с высоким уровнем детализации.
- Белый Vinamold: сочетает в себе гибкость и прочность для создания сувениров малого и среднего размера с высоким уровнем детализации. Может использоваться многократно, прежде чем потребуется замена.
- Синий Vinamold: Материал с хорошими общими свойствами. Позволяет создавать репродукции предметов интерьера среднего и крупного размера с подходящим уровнем детализации.
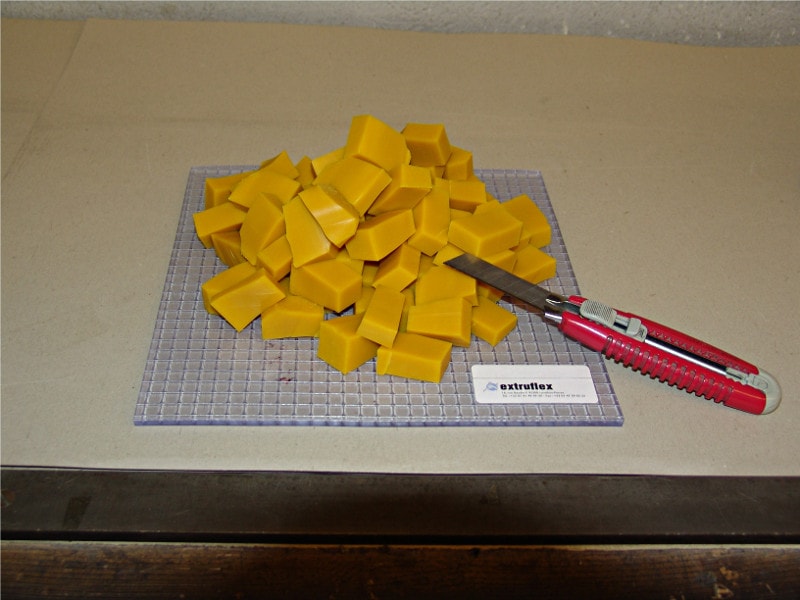
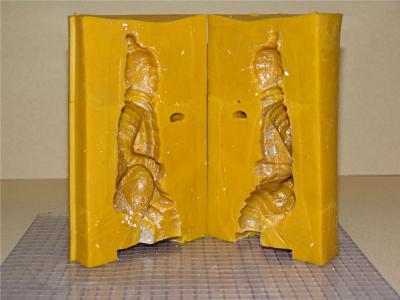
- Желтый Vinamold: Самый твердый материал, специально разработанный для воспроизведения крупногабаритных и/или тяжелых строительных деталей.
Как правильно использовать Vinamold
Процесс плавления:
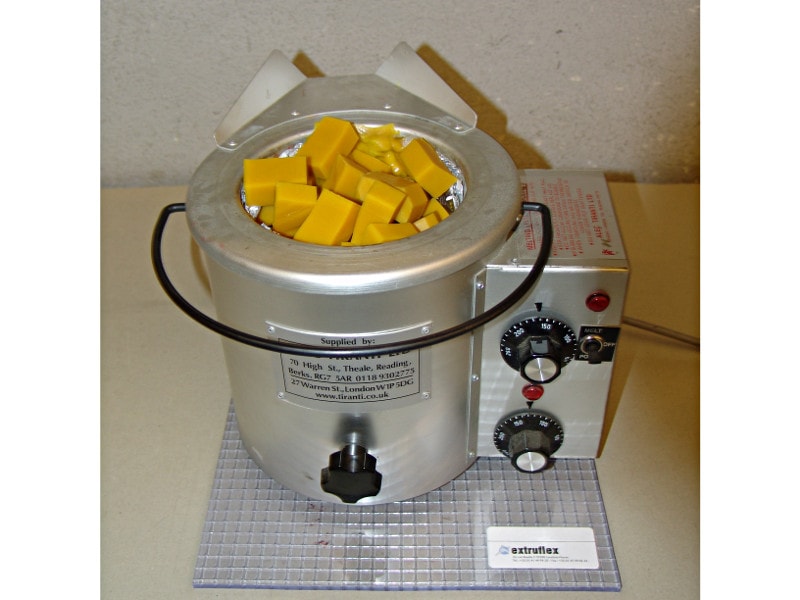
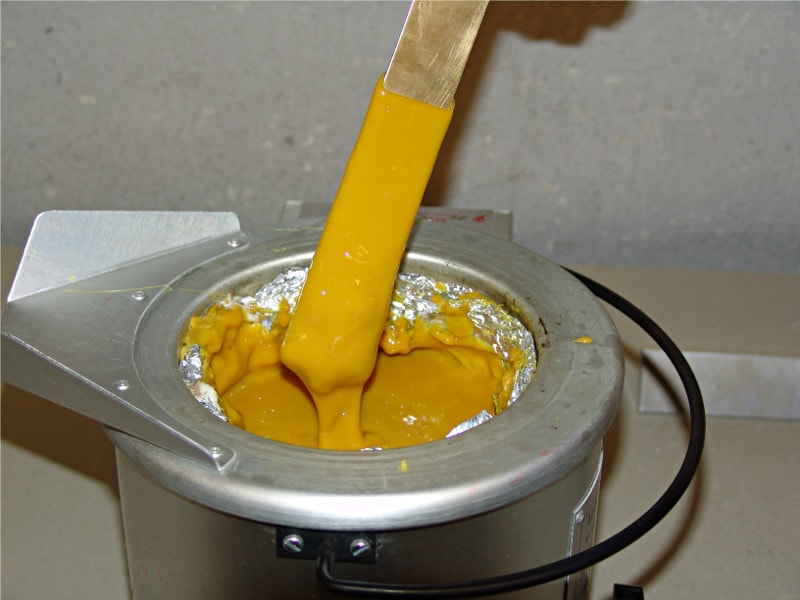
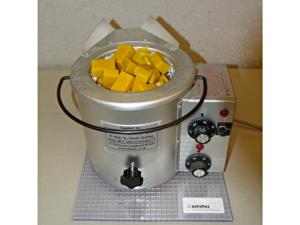
Vinamold можно расплавить различными способами, включая микроволновую печь, но для достижения наилучших результатов мы рекомендуем использовать оборудование для плавки с термостатическим управлением. Это гарантирует равномерное и правильное расплавление материала при стабильной температуре. Материал должен перейти в жидкое состояние без изменения цвета или образования дыма. В случае перегрева, о чем свидетельствуют эти признаки, материал следует выбросить.
Процесс заливки:
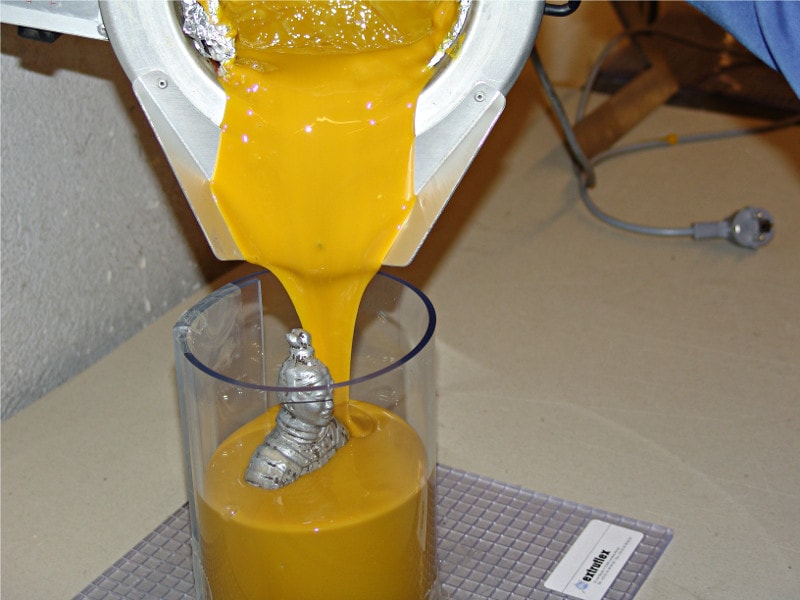
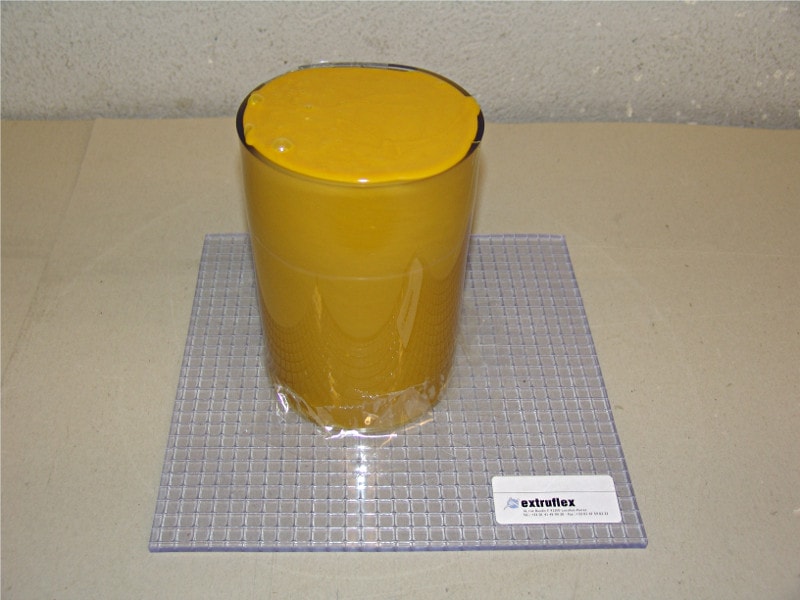
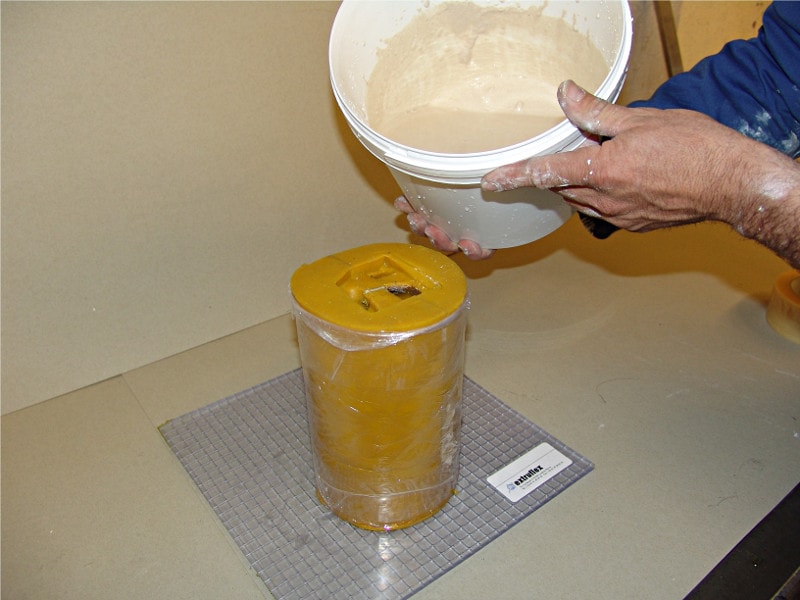
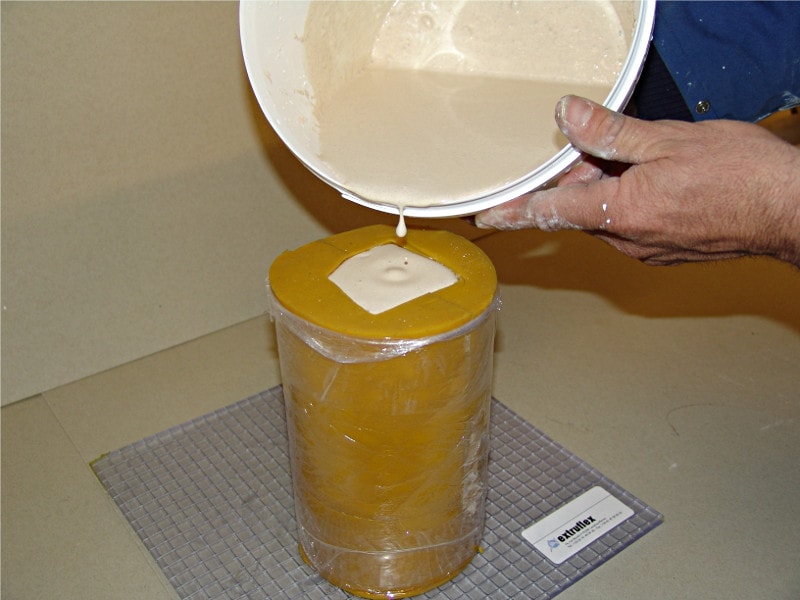
После плавления Vinamold медленно и равномерно заливайте расплавленный материал на необходимую глубину, обеспечивая минимальное покрытие 20 мм. Чтобы избежать образования воздушных пузырьков, может потребоваться перемещать изделие, позволяя жидкости заполнить все детали; помощь помощника может быть полезна. Дайте готовой форме застыть не менее 8 часов, прежде чем пытаться извлечь ее. Для сложных или гладких поверхностей этот процесс может занять больше времени и должен включать бережное обращение, а не использование инструментов, которые могут порезать или порвать ПВХ. Незначительные дефекты, такие как пузырьки воздуха или разрывы, можно исправить, аккуратно подправив горячим лезвием. При необходимости на поверхность формы можно приклеить небольшие кусочки Vinamold, чтобы заполнить любые полости, которые могут образоваться при неправильной обработке.
Безопасность превыше всего
При обращении с расплавленным Vinamold соблюдайте крайнюю осторожность, так как материал плавится при температуре выше 150°C (302°F) и может вызвать ожоги. Избегайте вдыхания паров во время плавления; хотя пары пластификаторов не токсичны, они могут вызывать раздражение. Обеспечьте достаточную вентиляцию и вытяжку в зоне нагрева, чтобы свести к минимуму дискомфорт и раздражение дыхательных путей.
Технические характеристики
| Свойства | Стандарт | Единицы измерения | Красный | Натуральный | Белый | Синий | Жёлтый | Описание |
| Твёрдость по Шору A | ASTM D 2240 | Shore 00 | 40 | 40 | 47 | 55 | 70 | Показатель, определяемый глубиной проникновения плоского индентора. Шкала от 0 (мягкий) до 100 (твёрдый). |
| Прочность при растяжении до разрыва | ISO 37 | Mpa | 0,29 | 0,29 | 0,60 | 0,50 | 0,65 | Максимальное растягивающее напряжение, которое материал способен выдержать до разрыва. |
| Относительное удлинение при разрыве | % | 178 | 178 | 293 | 182 | 176 | Удлинение образца в момент разрыва под воздействием растягивающего напряжения. | |
| Сопротивление раздиру | ISO 34 | kN/m | 1,8 | 1,8 | 5,9 | 3,8 | 5,2 | Минимальное растягивающее напряжение, необходимое для разрыва образца с предварительно выполненным надрезом. |
| Стойкость к истиранию | ISO 5470 (1999) Taber 1000 об./H22 | mg/100u | 89 | 89 | 45 | 68 | 62 | Способность противостоять истиранию. Значение показывает количество материала, разрушенного после определённого числа циклов истирания. |
| Температура плавления | - | °C | от 150 до 170 | от 150 до 170 | 170 | от 150 до 170 | от 150 до 170 | Температура, при которой вещество переходит из твёрдого состояния в жидкое. |
| °F | от 302 до 338 | от 302 до 338 | 338 | от 302 до 338 | от 302 до 338 | |||
| Температура заливки | - | °C | от 140 до 150 | от 140 до 150 | 170 | от 140 до 150 | от 140 до 150 | Температура, при которой материал следует заливать на мастер-модель. |
| °F | от 284 до 302 | от 284 до 302 | 338 | от 284 до 302 | от 284 до 302 | |||
| Плотность | ISO 1183 | g/cm3 | 1,13 | 1,13 | 1,02 | 1,13 | 1,11 | Масса единицы объёма. |
Данные, содержащиеся в настоящей технической спецификации, приведены исключительно в информационных целях и основаны на имеющихся у нас на данный момент сведениях о соответствующей продукции.
Настоящая информация предоставляется нашим клиентам добросовестно в информационных целях и для содействия в выборе продукции и не является какой-либо прямой или подразумеваемой гарантией относительно её использования.