What are you looking for?
VINAMOLD
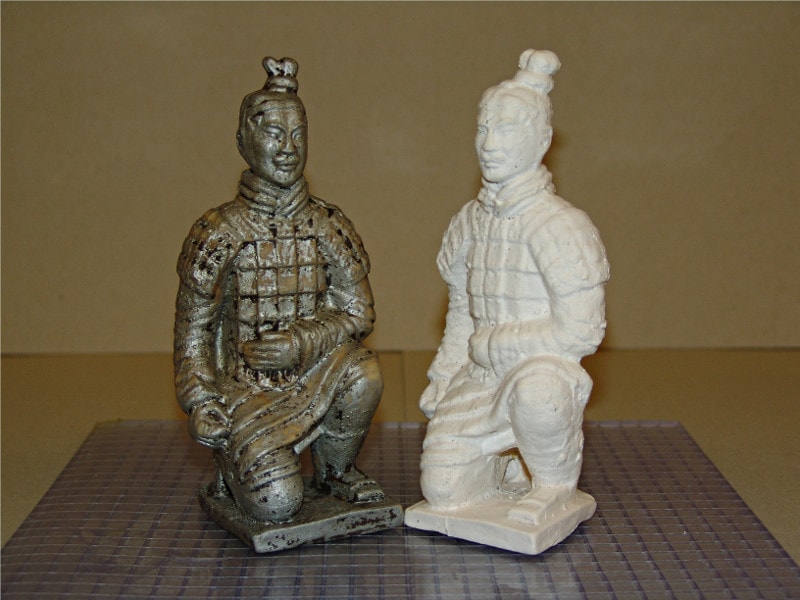

| Conveniente |

| Riproduzioni dettagliate |

| Flessibilità e resistenza alla deformazione regolabili. |

| Riutilizzabile (più di 50 volte) |

| Ideale per stampi di piccole e grandi dimensioni (fino a qualche metro) |
Formato
Vinamold® è disponibile in 5 gradi (Rosso, Naturale, Bianco, Blu, Giallo) per una migliore riproduzione, maggiore resistenza alla deformazione e durata.
Formato: sacchi da 12,5 o 25 kg
Rosso per riproduzioni ricche di dettagli
Giallo per le dimensioni di riproduzione maggiori
Bianco per molteplici riutilizzi
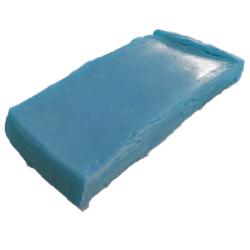
Blu, il miglior compromesso con tutte le caratteristiche
Informazioni su Vinamold
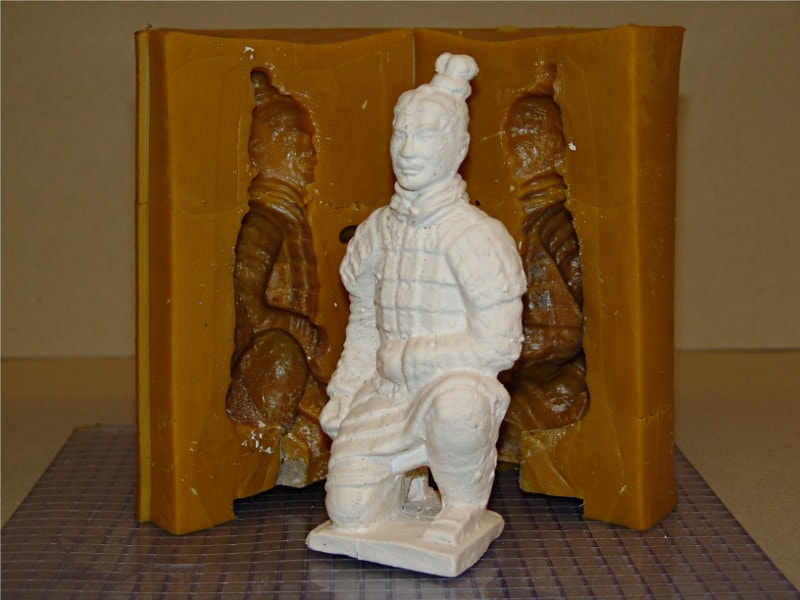
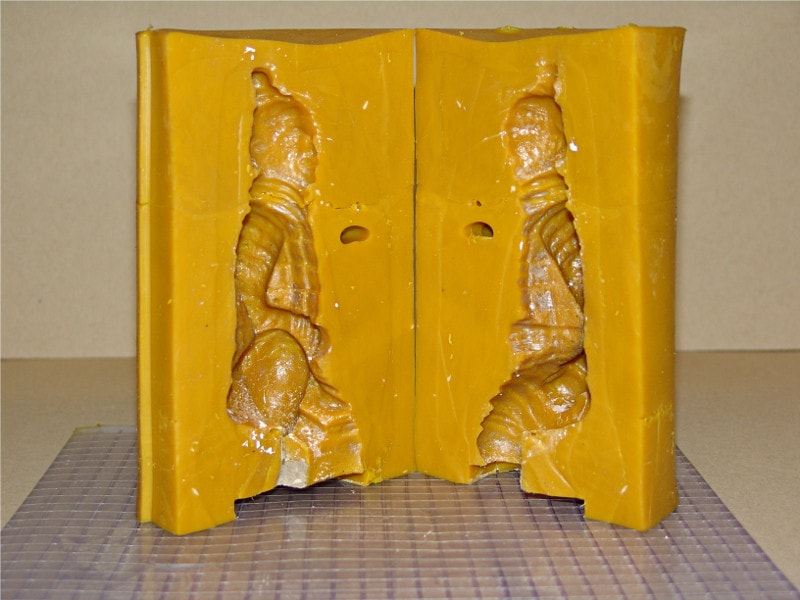
Vinamold® è un composto termofusibile, ovvero una miscela fusabile utilizzata per la preparazione di stampi flessibili. Rappresenta un'alternativa economica alla gomma siliconica, al poliuretano e al lattice di gomma per la colata di calcestruzzo, gesso e resine poliestere.
Vinamold® è un nome affermato nel settore grazie alla qualità e alla versatilità ineguagliabili. Da oltre 30 anni i clienti conoscono e si fidano di questo marchio, che offre un materiale conveniente per la realizzazione di oggetti in una varietà di materiali diversi (ad esempio gesso, pietra ricostituita, poliestere, laminati in fibra di vetro...).
Un composto termofusibile in PVC, meticolosamente studiato per la creazione di stampi flessibili.
Applicazioni
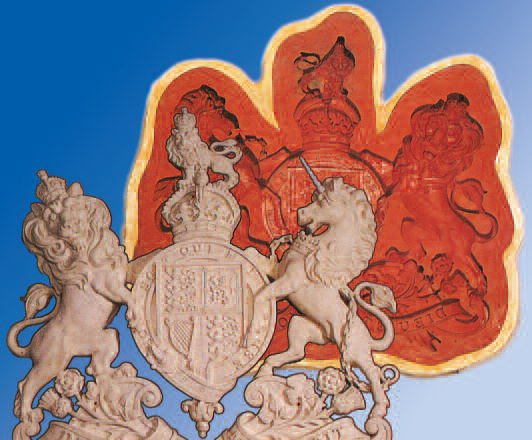
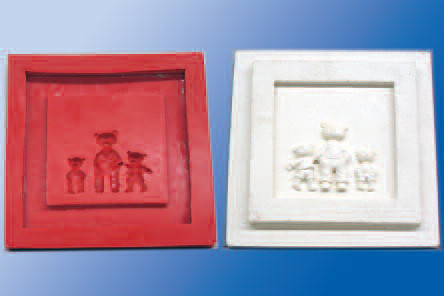
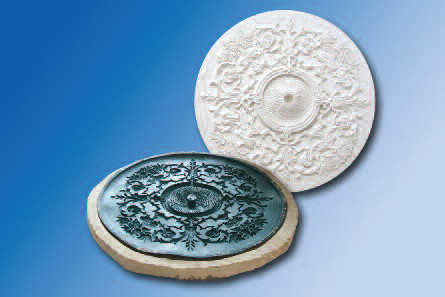
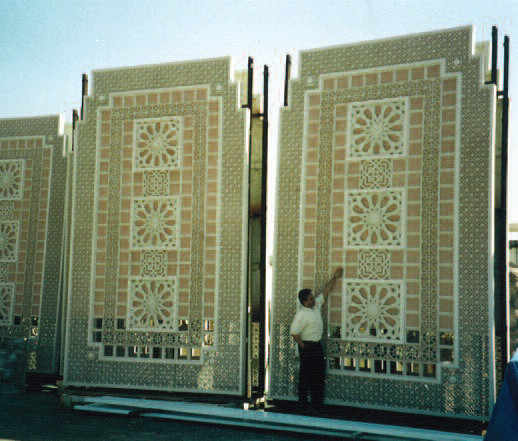
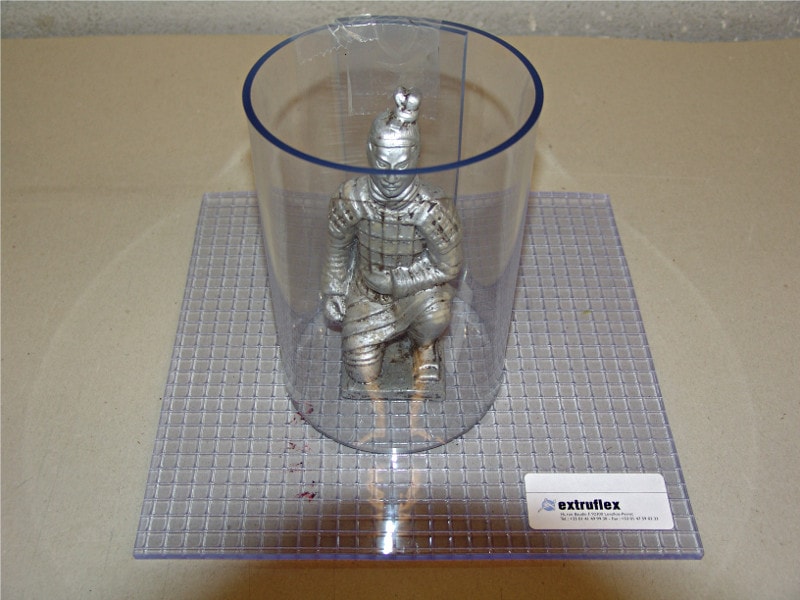
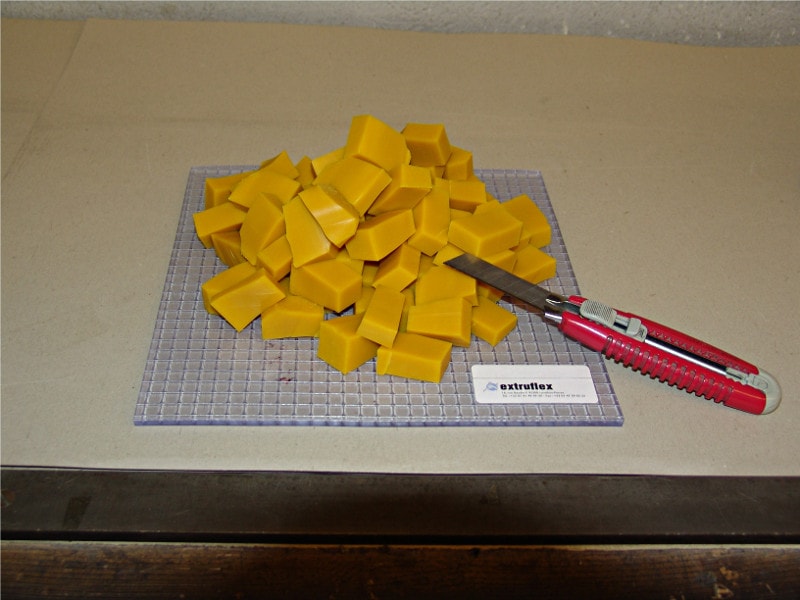
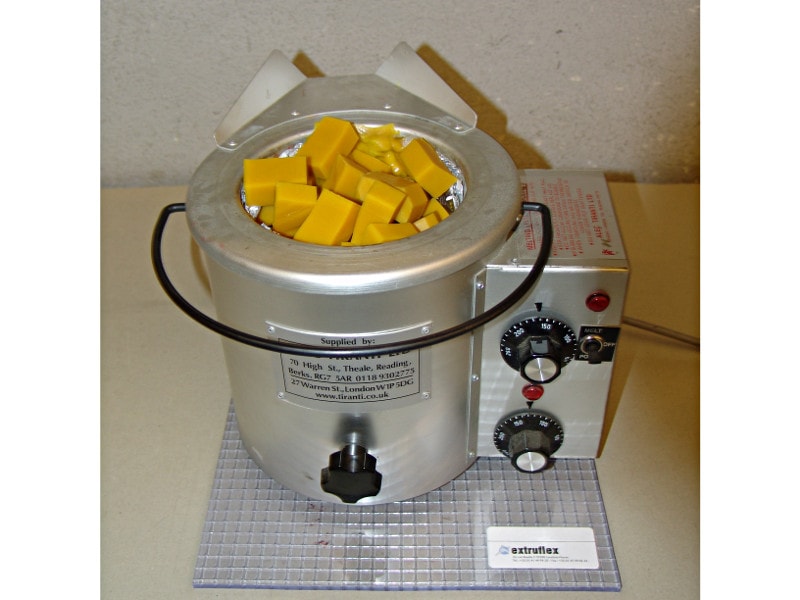
Perché utilizzare Vinomold®?
Un composto termofusibile a base di resine viniliche per la realizzazione di stampi flessibili. Adatto per la colata di resine poliestere, gesso, epossidiche e fenolo-formaldeide. Vinamold è flessibile, fonde a 150-170 °C e cola a 140-150 °C. Gli stampi sono impermeabili, resistenti agli agenti chimici e non risentono delle variazioni climatiche. Permettono di catturare dettagli precisi e consentono colate multiple prima di dover essere rifusi e riutilizzati.
Applicazioni comuni:
- Arti e mestieri
- decorazione d'interni
- Fusione di oggetti dettagliati
- Disegni ornamentali
- Creazione di repliche modellate
- modelli tridimensionali
Quale colore è più adatto alla mia applicazione?
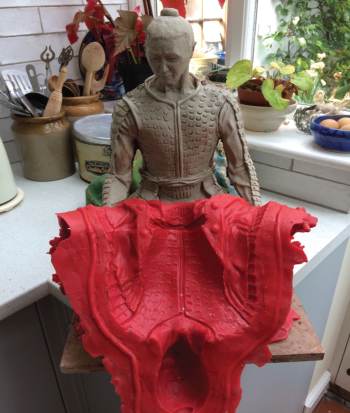
- Vinamold Rosso: Materiale morbidissimo, che permette la riproduzione di parti e oggetti estremamente dettagliati. Ideale per la riproduzione di alta precisione di componenti per arti e mestieri con un elevato livello di dettaglio.
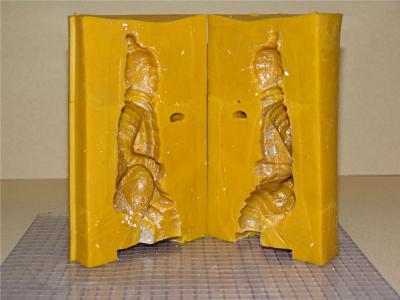
- Vinamold bianco: unisce flessibilità e resistenza per riprodurre souvenir di piccole e medie dimensioni con un buon livello di dettaglio. Può essere utilizzato più volte prima di essere sostituito.
- Vinamold blu: Materiale dalle buone proprietà generali. Consente la riproduzione di elementi decorativi per interni di medie e grandi dimensioni con un livello di dettaglio adeguato.
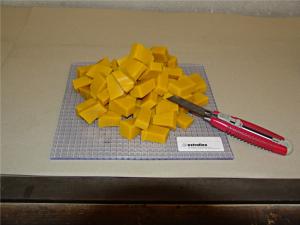
- Vinamold giallo: il materiale più duro, appositamente progettato per la riproduzione di componenti di grandi dimensioni e/o per costruzioni pesanti.
Come usare correttamente Vinamold
Processo di fusione:
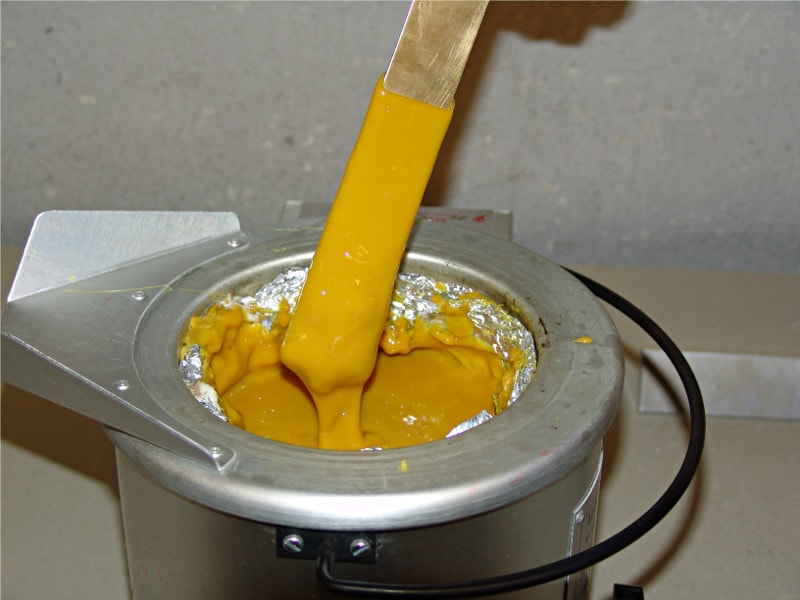
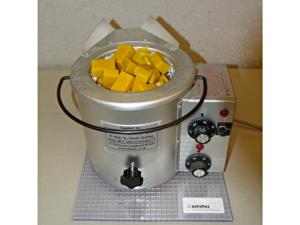
Vinamold può essere fuso con diversi metodi, tra cui il forno a microonde, ma per ottenere risultati ottimali si consiglia di utilizzare un apparecchio di fusione termostatato. Ciò garantisce che il materiale si fonda in modo uniforme e corretto a una temperatura stabile. Il materiale dovrebbe raggiungere lo stato liquido senza scolorimenti o fumo. In caso di surriscaldamento, come indicato da questi segnali, il materiale deve essere smaltito.
Processo di colata:
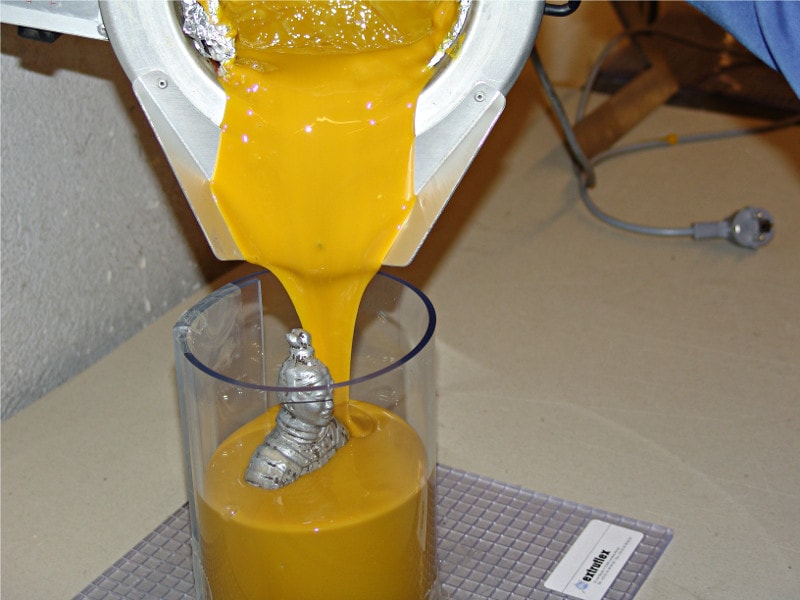
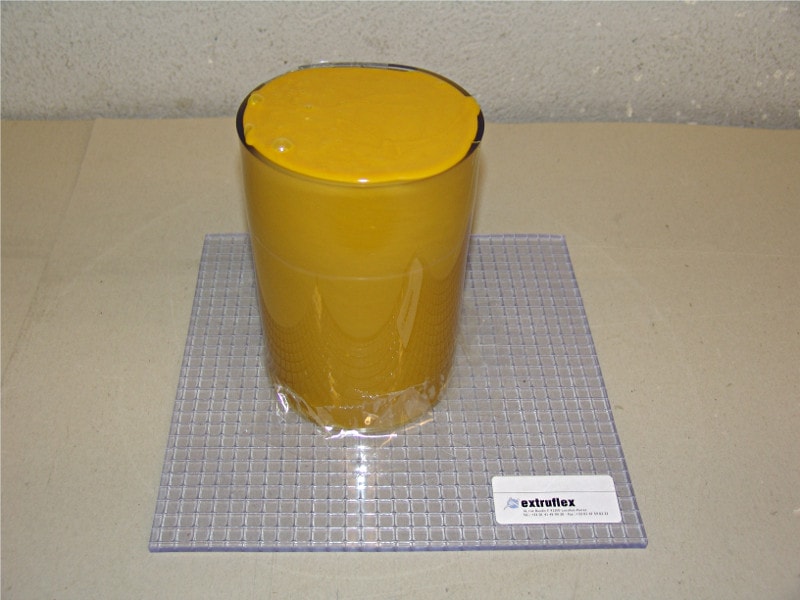
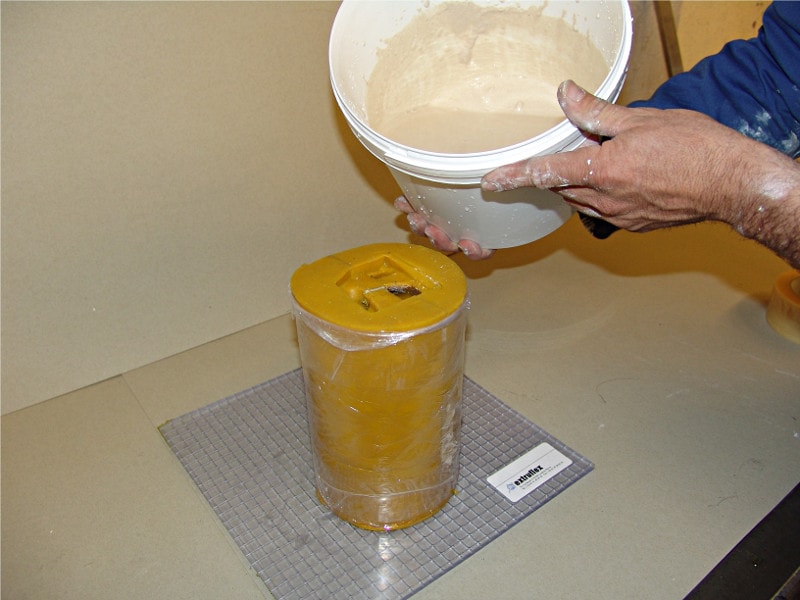
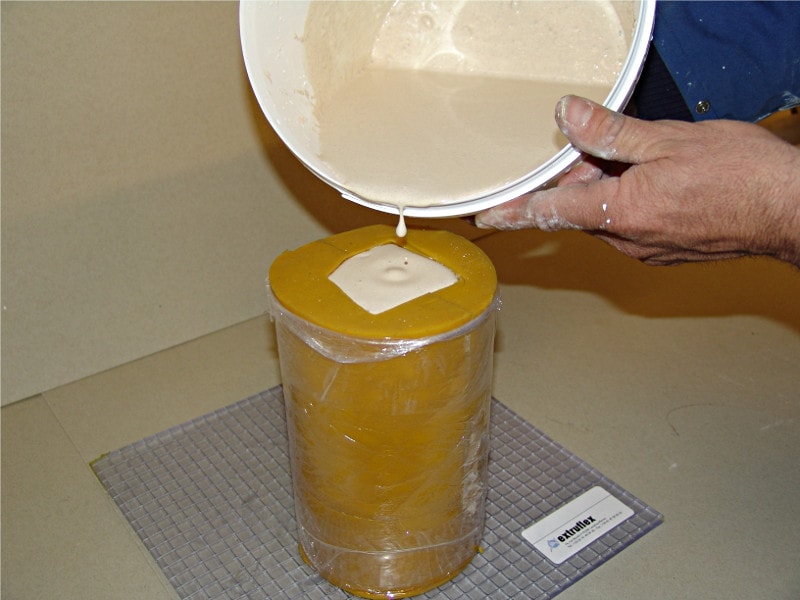
Dopo aver fuso il Vinamold, versare il materiale fuso lentamente e in modo costante fino alla profondità desiderata, assicurandosi una copertura minima di 20 mm. Per evitare la formazione di bolle d'aria, potrebbe essere necessario manovrare lo stampo, permettendo al liquido di riempire tutti i dettagli; l'aiuto di un assistente può essere utile. Lasciare solidificare lo stampo finito per almeno 8 ore prima di tentare di estrarlo. Per superfici complesse o lisce, questo processo potrebbe richiedere più tempo e dovrebbe prevedere una manipolazione delicata piuttosto che l'uso di strumenti che potrebbero tagliare o strappare il PVC. Piccole imperfezioni, come bolle d'aria o strappi, possono essere corrette ritoccando con cura con una lama calda. Se necessario, piccoli pezzi di Vinamold possono essere fusi nella superficie dello stampo per riempire eventuali cavità che potrebbero formarsi se non adeguatamente trattate.
La sicurezza prima di tutto
Quando si maneggia il Vinamold fuso, prestare la massima attenzione poiché fonde a temperature superiori a 150 °C (302 °F) e può causare ustioni. Evitare di inalare i vapori durante la fusione; sebbene non tossici, i vapori dei plastificanti possono essere irritanti. Assicurarsi di garantire un'adeguata ventilazione e aspirazione nell'area di riscaldamento per ridurre al minimo il disagio e l'irritazione delle vie respiratorie.
Scheda tecnica
| Proprietà | Standard | Unità | Rosso | Naturale | Bianco | Blu | Giallo | Descrizione |
| Durezza Shore A | ASTM D 2240 | Costa 00 | 40 | 40 | 47 | 55 | 70 | Indice basato sulla profondità di penetrazione di un penetratore piatto. Scala da 0 (morbido) a 100 (duro). |
| Resistenza alla trazione a rottura | ISO 37 | Mpa | 0,29 | 0,29 | 0,60 | 0,50 | 0,65 | Massima sollecitazione di trazione a cui un materiale può essere sottoposto prima della rottura. |
| Allungamento a rottura | % | 178 | 178 | 293 | 182 | 176 | Allungamento del campione nel punto di rottura sotto sforzo di trazione. | |
| Resistenza allo strappo | ISO 34 | kN/m | 1,8 | 1,8 | 5,9 | 3,8 | 5,2 | Tensione di trazione minima necessaria per lacerare un campione pre-inciso. |
| resistenza all'abrasione | ISO 5470 (1999) Taber 1000 giri/H22 | mg/100u | 89 | 89 | 45 | 68 | 62 | Capacità di resistere all'abrasione. La figura mostra la quantità di prodotto distrutto dopo un certo numero di cicli abrasivi. |
| Temperatura di fusione | - | °C | da 150 a 170 | da 150 a 170 | 170 | da 150 a 170 | da 150 a 170 | Temperatura alla quale una sostanza passa dallo stato solido a quello liquido. |
| °F | Dal 302 al 338 | Dal 302 al 338 | 338 | Dal 302 al 338 | Dal 302 al 338 | |||
| Temperatura di versamento | - | °C | da 140 a 150 | da 140 a 150 | 170 | da 140 a 150 | da 140 a 150 | Temperatura alla quale il materiale deve essere versato sullo stampo. |
| °F | Dal 284 al 302 | Dal 284 al 302 | 338 | Dal 284 al 302 | Dal 284 al 302 | |||
| Densità | ISO 1183 | g/ cm³ | 1,13 | 1,13 | 1,02 | 1,13 | 1,11 | Massa per unità di volume. |
I dati contenuti in questa specifica tecnica sono forniti a solo scopo informativo e si basano sulle nostre attuali conoscenze dei prodotti in questione.
Tali informazioni, fornite al cliente in buona fede per informarlo e aiutarlo nella sua ricerca, non costituiscono alcuna garanzia, né formale né implicita, in merito al loro utilizzo.